

A-scan : Extension des limites d'application du mesureur d'épaisseur EMA

Mode automatique de mesure d'épaisseur
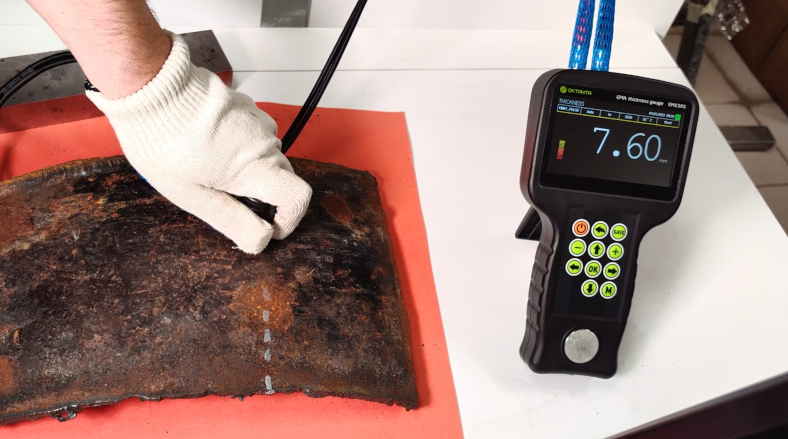
Le mode de fonctionnement principal des mesureurs d'épaisseur est la mesure automatique de l'épaisseur d'un objet, lorsque l'écran affiche un seul nombre — le résultat de la mesure.
Mais lorsqu'il est nécessaire d'effectuer un contrôle :
• d'objets de forme complexe,
• d'objets soumis à une forte corrosion,
• d'objets très sales,
• d'objets fabriqués par moulage,
la mesure automatique de la valeur d'épaisseur peut ne pas être suffisante.
Pour les spécialistes expérimentés, un mesureur d'épaisseur électromagnétique-acoustique (EMA) est un outil dont les possibilités sont considérablement élargies grâce à l'utilisation de l'A-scan. Essayons de comprendre, à l'exemple du mesureur d'épaisseur EMA EM1501, comment utiliser correctement l'A-scan et pourquoi c'est important pour obtenir des résultats fiables.
Mesures automatiques
Le mesureur d'épaisseur EMA EM1501 mesure l'épaisseur du métal et affiche le résultat à l'écran : la valeur de l'épaisseur en millimètres. Pour les objets à géométrie simple — une tôle ou un tuyau lisse et avec une légère corrosion, cette valeur est généralement suffisante.
Cependant, dans des conditions de forte corrosion ou de saleté, lors du travail avec des objets moulés ou en présence de formes géométriques complexes de l'objet, cette valeur n'est pas suffisante pour obtenir des mesures fiables et une conclusion sur l'état de l'objet. C'est précisément ici qu'il est nécessaire d'appliquer l'A-scan.
Que montre l'A-scan ?
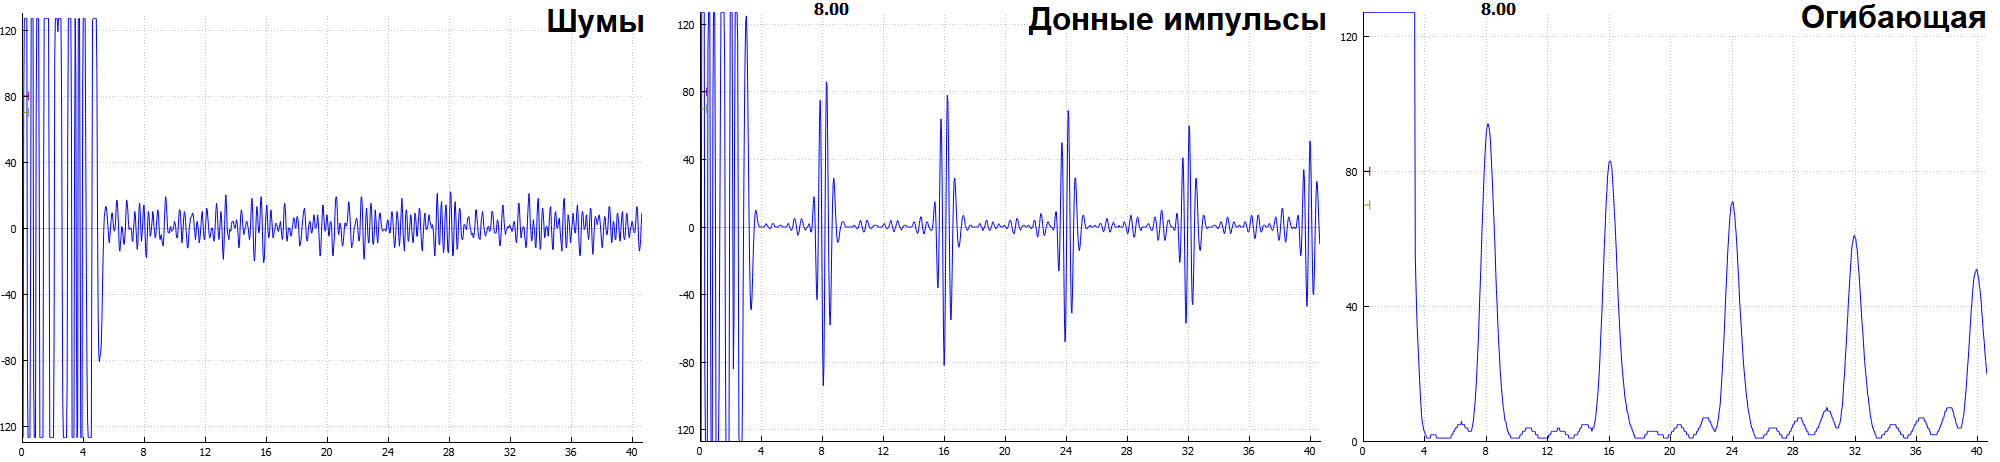 L'A-scan est un graphique, sur l'axe horizontal duquel est porté le temps (ou la distance obtenue en multipliant le temps par la vitesse du son dans le matériau), et sur l'axe vertical l'amplitude du signal reçu par l'appareil, généralement exprimée en pourcentage.
Dans la partie gauche de l'A-scan, nous voyons un signal d'amplitude très importante, qui se génère à cause de l'impulsion créée par le générateur du mesureur d'épaisseur. Cette zone est appelée « zone morte », car la réception des signaux d'écho y est impossible.
Après la « zone morte » suit une zone dans laquelle sont visibles des impulsions de fond utiles sur fond de bruit. Pour faciliter l'analyse, le mesureur d'épaisseur EMA EM1501 permet d'afficher à la fois l'aspect réel de l'A-scan et son enveloppe.
Si le transducteur se trouve à une distance trop grande de l'objet du contrôle, par exemple à cause d'une épaisse couche de rouille, de revêtement ou d'autres obstacles, alors sur l'A-scan, à droite de la zone morte, nous ne voyons que du bruit, sans impulsions de fond utiles.
Dès que nous approchons le transducteur de l'objet du contrôle à une distance suffisante pour la formation et la réception de l'onde acoustique, les impulsions de fond apparaissent sur l'A-scan et le mesureur d'épaisseur commence à mesurer l'épaisseur sur celles-ci. En conséquence, lorsqu'on travaille sur des objets de contrôle complexes, il est nécessaire de surveiller le niveau des impulsions de fond sur l'A-scan.
Si l'objet du contrôle a des surfaces plan-parallèles et n'est pas très corrodé, alors sur l'A-scan nous voyons des signaux d'écho alternés qui s'atténuent progressivement : l'onde acoustique se génère à la limite de l'objet du contrôle, atteint la paroi opposée, est réfléchie, revient au même point d'où elle a été envoyée, et se déplace ensuite cycliquement entre les parois jusqu'à ce qu'elle s'atténue.
Corrosion et défauts sur l'A-scan
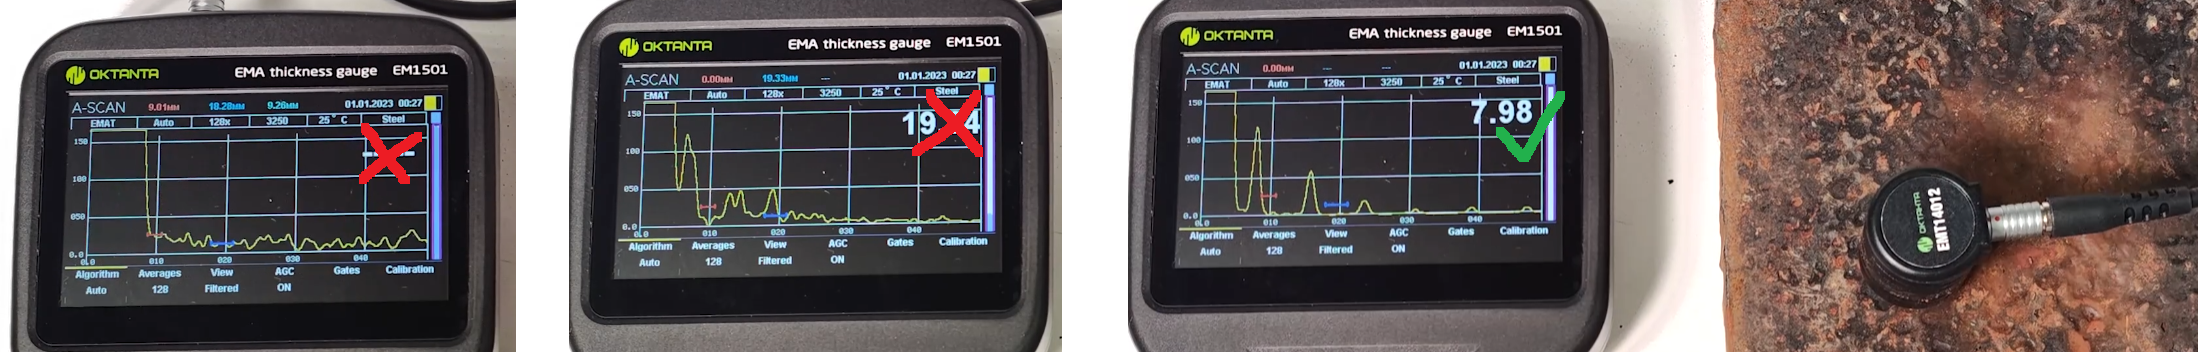
Sur les objets à forte corrosion, l'image standard de l'A-scan est perturbée. Au lieu d'une séquence claire d'impulsions de fond, l'A-scan devient un signal pratiquement aléatoire. La corrosion de l'objet du côté du capteur conduit à l'émission de l'onde non perpendiculairement, mais dans d'autres directions, d'où les ondes ne reviendront jamais, et la corrosion du côté opposé de l'objet du contrôle conduit à la réflexion de l'onde non perpendiculairement dans n'importe quelle direction, et par conséquent ces réflexions ne reviendront jamais au capteur. Dans ce cas, nous pouvons conclure qu'il y a un défaut ou une corrosion dans l'objet du contrôle qui gêne les mesures, et déplacer légèrement le transducteur sur la surface dans n'importe quelle direction pour trouver une position où les impulsions de fond sont présentes sans forte image d'interférence et la mesure est effectuée correctement.
La géométrie compte
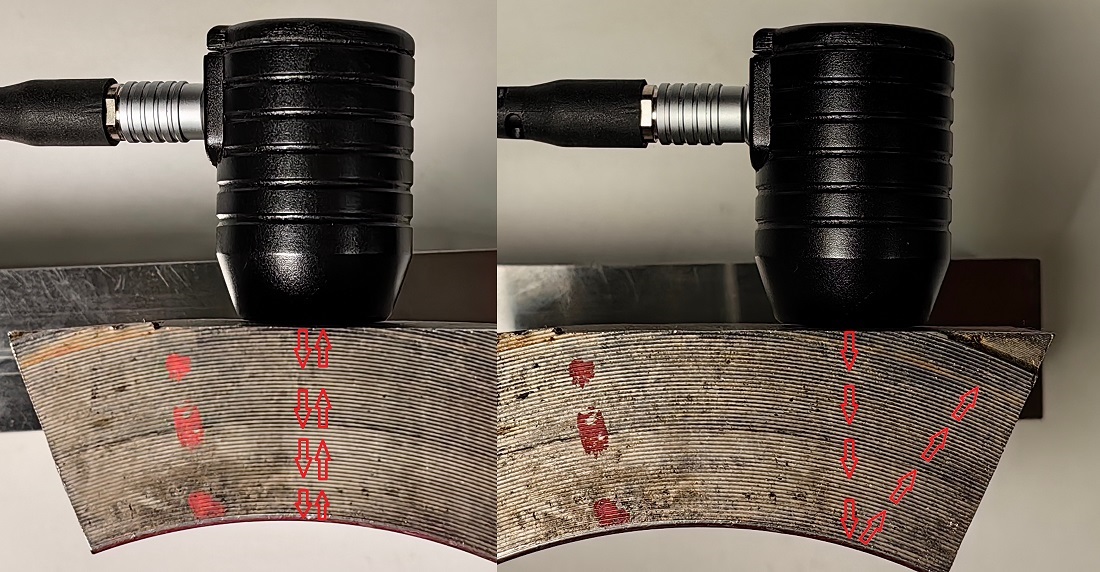
Outre la corrosion, la forme de l'objet peut également influencer le processus de mesure d'épaisseur. Lors du contrôle de surfaces non standard, par exemple des zones avec des courbures ou des transitions brusques, l'onde peut être réfléchie en angle et déviée sur le côté, sans revenir au transducteur. Dans ces cas, l'A-scan aide à identifier les zones où les signaux d'écho reviennent effectivement, permettant d'effectuer la mesure d'épaisseur.
Quand l'automatisme ne suffit pas : modes manuels et portes
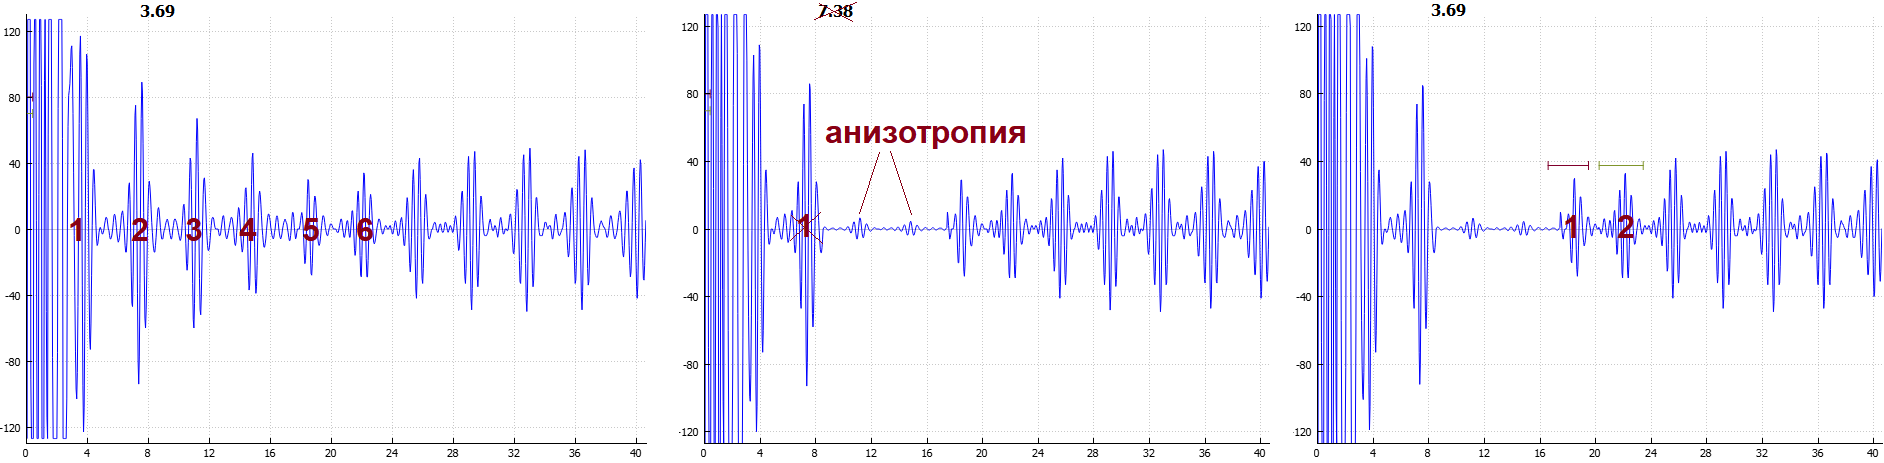
Le mode automatique de mesure d'épaisseur fonctionne bien tant que l'A-scan contient des signaux d'écho interprétables de manière univoque. Mais dans des conditions de non-homogénéité du matériau, le mode automatique de mesure d'épaisseur peut fonctionner de manière incorrecte en raison de la présence de signaux d'écho ambigus sur l'A-scan. Pour ces cas, le mesureur d'épaisseur EMA EM1501 prévoit deux algorithmes de fonctionnement en mode manuel – avec une ou deux portes.
Chaque porte représente un intervalle de temps sélectionné dans lequel est calculée la valeur maximale du signal d'écho.
L'installation de deux portes permet d'utiliser pour les calculs des impulsions plus tardives, qui restent stables, dans les cas où les premières sont affaiblies ou « bruitées ». Par exemple, dans l'exemple ci-dessus, le premier signal d'écho se trouve dans la « zone morte » en raison de la faible épaisseur de l'objet du contrôle. Sur certaines zones, la troisième et la quatrième impulsion de fond tombent presque au niveau des bruits, ce qui fait que l'appareil ne prend en compte qu'un seul signal d'écho, le considère comme le premier (puisque les signaux d'écho suivants sont tombés au niveau des bruits) et calcule incorrectement l'épaisseur, en doublant la valeur réelle. Le mode manuel de mesure avec deux portes permet de prendre comme base le cinquième et le sixième signal d'écho et de mesurer correctement la valeur de l'épaisseur.
Un tel effet peut se produire à cause de l'anisotropie du métal. Par anisotropie du métal, nous entendons la dépendance de la vitesse de propagation de l'onde transversale polarisée en fonction de la direction dans laquelle se produisent les oscillations. Lorsqu'elle est présente, l'onde à polarisation circulaire se décompose en deux ondes transversales et chacune de ces deux ondes se déplace à une vitesse légèrement différente de celle adjacente. Parfois, sur l'A-scan dans ces cas, on peut voir ces deux ondes.
Ignorer les signaux d'écho 'parasites'
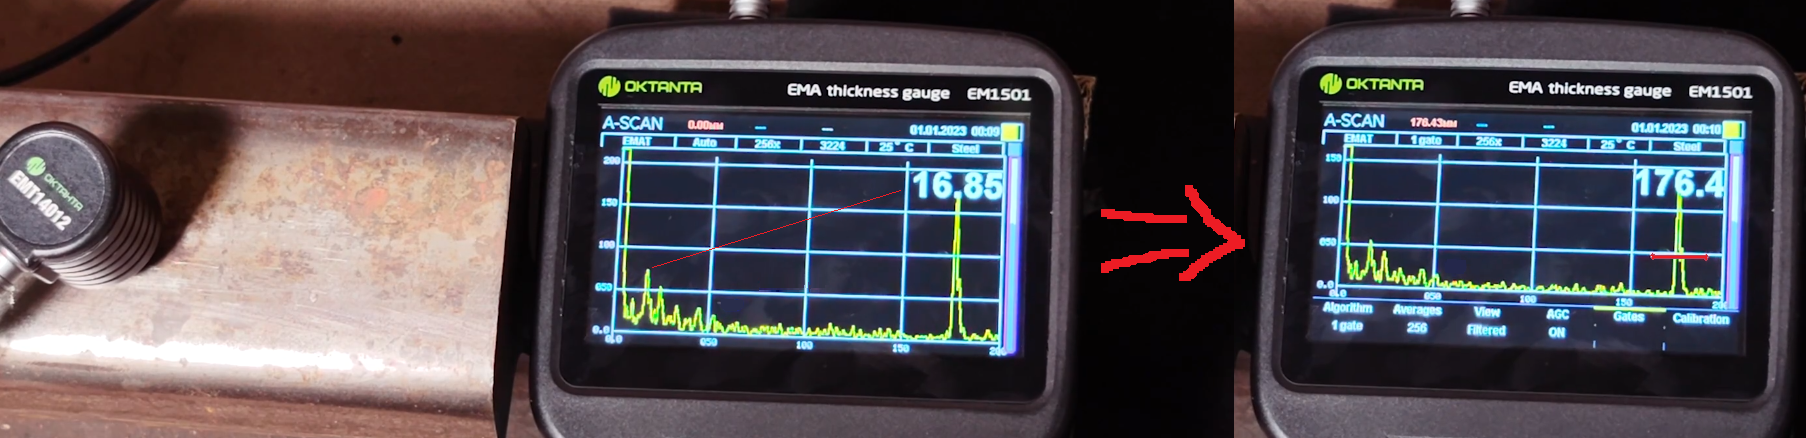
Parfois, il est nécessaire d'ignorer certains signaux d'écho. Par exemple, sur l'objet de forme complexe montré (rail), nous voyons au début de l'A-scan des signaux d'écho provenant d'une distance de 16-17 mm. L'épaisseur du rail est bien plus grande, donc si nous devons mesurer précisément l'épaisseur du rail - indiquons explicitement à l'appareil l'intervalle dans lequel nous cherchons l'épaisseur, en commutant l'appareil sur l'algorithme manuel, et en plaçant une porte dans la zone où se trouve précisément l'impulsion de fond. Le mesureur d'épaisseur ne prendra en compte que le signal d'écho dans cette zone et ne réagira pas au signal d'écho 'parasite', qui dans ce cas gêne la mesure.
Cette méthode pour ignorer une partie des signaux d'écho convient bien au contrôle d'objets épais mais fortement corrodés, de produits en fonte ou d'autres produits moulés, qui présentent des signaux d'écho parasites gênants en raison de la structure à gros grains.
Augmentation de la stabilité des mesures : accumulation du signal
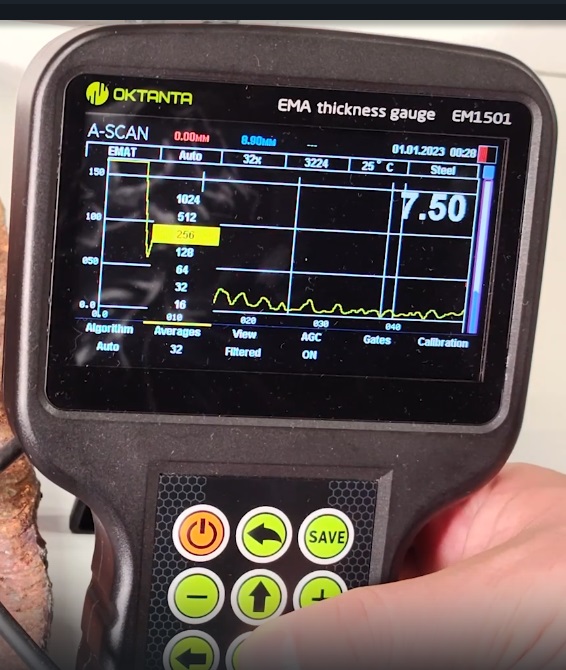
Dans les cas où le bruit est suffisamment fort et conduit à des résultats de mesure instables, une autre fonction utile de l'appareil aide – le réglage du nombre d'accumulations. En augmentant le nombre d'accumulations, le mesureur d'épaisseur EMA EM1501 moyenne plusieurs mesures, éliminant les perturbations aléatoires. Cela ralentit légèrement le processus de mesure, mais augmente sensiblement la stabilité des lectures.
L'A-scan comme outil de décision
Pour les spécialistes expérimentés du contrôle non destructif, l'A-scan est un outil important pour prendre des décisions, assurer la précision et augmenter la fiabilité du contrôle.
Avec son aide, le spécialiste peut non seulement mesurer l'épaisseur, mais aussi comprendre pourquoi telle ou telle valeur est apparue à l'écran, et s'il faut lui faire confiance.
Si vous travaillez avec des objets de forme complexe, soumis à une forte corrosion, ou dans des conditions où le mode automatique ne suffit pas, utilisez les possibilités de l'A-scan. C'est l'un des outils qui révèlent tout le potentiel du contrôle EMA.